La plupart des machines 5 axes qui déçoivent ne sont pas imprécises. Elles sont simplement de la mauvaise taille.
La pièce a heurté le boîtier dès la première inclinaison. Personne n'a pesé le dispositif de fixation. L'outil mesurait 180 mm de long et le nez de broche ne pouvait pas monter assez haut. Ces machines ne sont pas renvoyées ; elles restent en attente pour des opérations sur trois axes, ce qui coûte plus cher que de les renvoyer. Et tout cela était indiqué dans la fiche technique.
Ce guide fait donc l'impasse sur la théorie — notre types de machines CNC 5 axes L'article traite de ce sujet. Voici quatre chiffres à mesurer de votre côté, puis les spécifications publiées de huit centres d'usinage à tourillon.
La plupart des acheteurs lisent le diamètre de la table, se disent « Ø400, ça me paraît bien », et passent au réglage de la vitesse de broche. Puis la machine arrive et la pièce ne convient pas. Voici la procédure qui fonctionne.
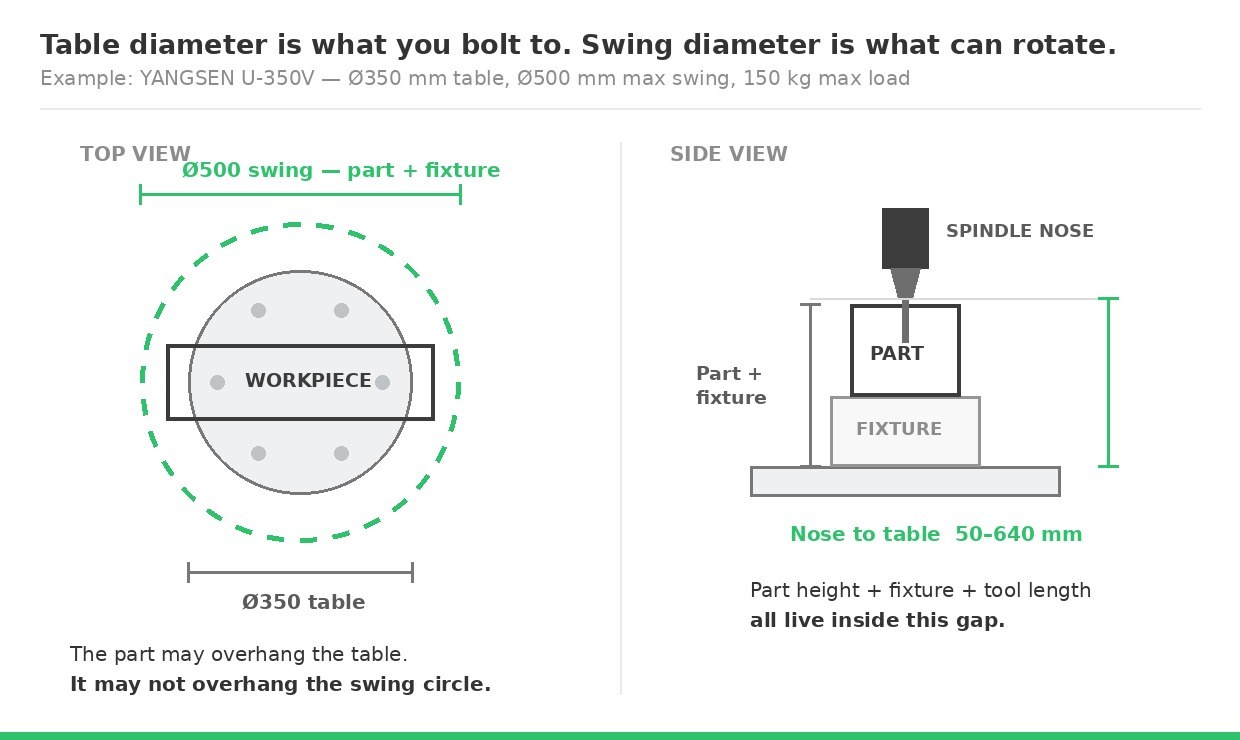
La taille de la table correspond au disque sur lequel votre dispositif de fixation est boulonné. Le diamètre de rotation est le cercle que votre pièce peut décrire en s'inclinant et en tournant sans heurter quoi que ce soit. Ces deux valeurs peuvent parfois être importantes.
Mesurez le diamètre maximal que votre pièce décrit en rotation, en incluant le dispositif de fixation, les brides et la matière brute. Cette mesure doit être prise en compte par rapport à la colonne pivotante, et non à la colonne de la table.
Prévoyez un dégagement de 15 à 20 % au-dessus du point d'appui. Une pièce d'une course de 480 mm convient techniquement à une amplitude de débattement de 500 mm.
La capacité de charge d'une table ne correspond pas au poids de la pièce. Elle inclut tout ce qui se trouve au-dessus de sa surface : pièce, dispositif de fixation, brides, étau, support. Une plaque d'acier destinée à un boîtier en aluminium de 20 kg peut peser à elle seule 25 kg. Vous préférez une estimation plutôt qu'une pesée ? Multipliez par 1,5 à 2.
Cela a plus d'importance sur un tourillon que sur une table rotative plane, car la charge n'est pas immobile : elle est inclinée de ±110° ou ±120° et accélérée par deux axes. La figure publiée correspond à une position statique. Une surcharge du tourillon se manifeste par des vibrations lors de la passe de finition, bien avant toute rupture.
La distance entre le nez de broche et la table indiquée doit prendre en compte trois éléments cumulatifs : la hauteur du montage, la hauteur de la pièce et la longueur de l’outil le plus long, porte-outil inclus. Une pièce de 200 mm montée sur un montage de 100 mm avec un outil de 250 mm nécessite 550 mm ; à elle seule, cette distance exclut trois machines.
Et n'oubliez pas l'inclinaison. À 90°, la hauteur de votre pièce devient sa largeur, et le dégagement nécessaire se déplace sur un axe différent.
La plupart des pièces ne dépassent jamais ±90°. Si la vôtre en fait partie, ne payez pas plus cher.
Les contre-dépouilles, les dépouilles négatives et les éléments situés sous la ligne de joint nécessitent un angle d'inclinaison supérieur à la verticale. Chaque modèle présenté ici offre une inclinaison de ±110° ou ±120°. Le modèle U-400D propose une inclinaison de -20° à ±110°, offrant une plage d'inclinaison supplémentaire côté négatif, un atout majeur pour les moulistes.
Une autre décision s'impose : usinage simultané 5 axes ou usinage positionnel 3+2 ? Pour de nombreux ateliers, la réponse est 3+2. Consultez d'abord la section sur l'usinage positionnel 3+2 et l'usinage simultané 5 axes ; cela modifie davantage vos besoins en commande numérique et en FAO qu'en machine.
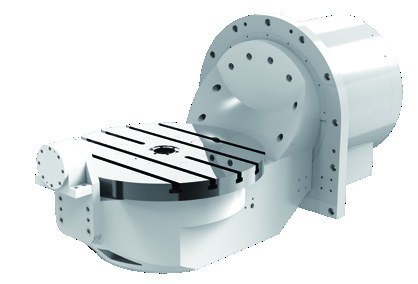
Un tourillon (ou berceau) supporte la pièce à usiner sur un axe inclinable monté entre deux supports, et intègre un plateau rotatif à axe C. La pièce s'incline et tourne, contrairement à l'outil. Supporté des deux côtés et non en porte-à-faux, ce système offre la plus grande rigidité pour obtenir cinq axes sous une pièce de petite ou moyenne taille. En contrepartie, son encombrement est important, car les pièces plus lourdes nécessitent un berceau nettement plus robuste.
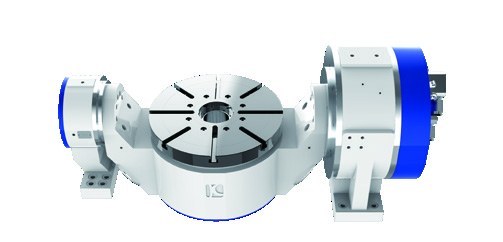
Tableau A : Ma pièce est-elle compatible avec la table et peut-elle la supporter ? Tableau B : Peut-elle couper à la vitesse requise ? Tableau C : Précision de rotation publiée. Les huit éléments sont placés à l’intérieur du plus large. Gamme de centres d'usinage 5 axes.
Reportez vos quatre numéros sur ce tableau. Cela permet généralement d'éliminer cinq ou six des huit options avant même d'examiner les spécifications d'une seule broche.
Modèle | Structure | Taille de la table | Balançoire Ø | Charge maximale de la table | Angle de rotation | Nez de broche vers table |
U-260T | Perçage-taraudage | Ø260 | 400 mm | 80 kg | Climatisation ±110° / 360° | 100–510 mm |
U-320V | Verticale | Ø320 | 500 mm | 120 kg | Climatisation ±120° / 360° | 50–640 mm |
U-350V | Verticale | Ø350 | 500 mm | 150 kg | Climatisation ±120° / 360° | 50–640 mm |
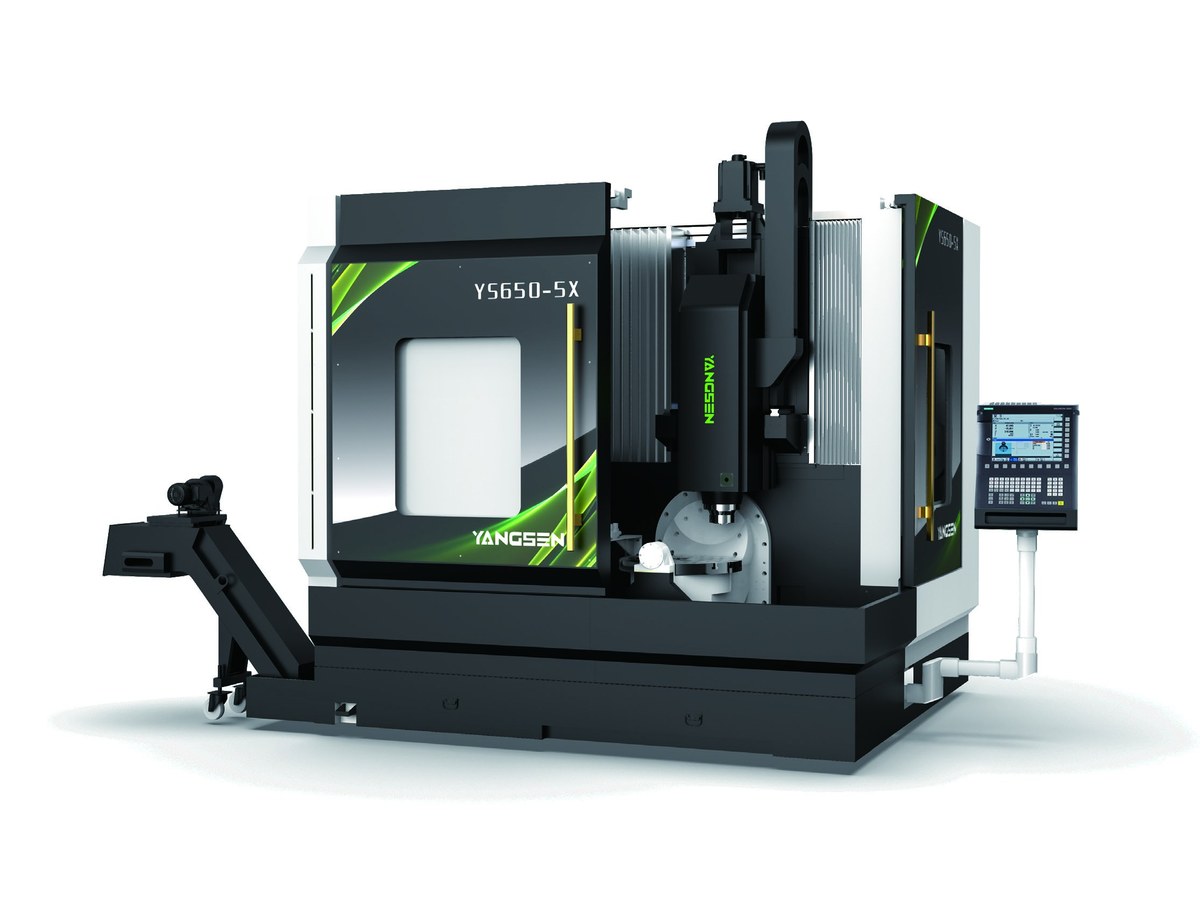
YS-650-5X | Type RAM | Ø650 | 650 mm | 300 kg | B/C ±110° / 360° | 150–600 mm |
U-400D | Type pont | Ø400 | 590 mm | 300 kg (H) / 200 kg (V) | Climatisation -20~±110° / 360° | 60–560 mm |
U-400 | Type portique | Ø400 | 590 mm | 300 kg (H) / 200 kg (V) | Climatisation ±110° / 360° | 150–600 mm |
U-700 | Type portique | Ø560 | 850 mm | 350 kg | Climatisation ±120° / 360° | 150–650 mm |
U-900 | Type portique | Ø850 | 1 200 mm | 1 200 kg | Climatisation ±120° / 360° | 130–730 mm |
Modèle | Déplacement X/Y/Z (mm) | Broche | Vitesse (tr/min) | Puissance S1/S6 (kW) | Rapide (m/min) | Vitesse du climatiseur (tr/min) | Contrôle | Empreinte au sol L×l×H (mm) |
U-260T | 600/450/410 | BT30 DDS | 20 000 | 3,7 / 5,5 | 24/24/24 | 50/80/100/250 | Huazhong / Syntec | 2300×2850×2750 |
U-320V | 700/590/590 | BBT40 DDS | 12 000 | 11 | 30/30/30 | 110/218/100/176 | Huazhong / Syntec | 2480×3260×2900 |
U-350V | 700/590/590 | BBT40 DDS | 12 000 | 11 | 30/30/30 | 110/218/100/176 | Huazhong / Syntec | 2480×3260×2900 |
YS-650-5X | 680/500/450 | HSK-A63 motorisé | 20 000 | 20/25 | 36/36/36 | 50/100 | SIEMENS-ONE | 3000×3000×3500 |
U-400D | 1050/570/500 | HSK-A63 motorisé | 18 000 | 30 | 30/30/30 | 47/88,5 | Siemens / Syntec / HNC | 3500×3300×3200 |
U-400 | 460/550/450 | HSK-A63 motorisé | 20 000 | 15 | 30/30/30 | 45/85 | HNC / Syntec / Siemens / Heidenhain | 3900×1780×2900 |
U-700 | 700/800/500 | HSK-A63 motorisé | 20 000 | 15 | 30/30/30 | 30/30 | HNC / Syntec / Siemens / Heidenhain / FANUC | 3600×2500×3500 |
U-900 | 950 / 900+160 / 600 | HSK-A63 motorisé | 18 000 | 30 | 30/30/30 | 60/70 | SIEMENS-ONE / Heidenhain | 3900×2500×3300 |
Axes de rotation, en secondes d'arc.
Modèle | Précision du positionnement | Répétabilité |
U-260T | Climatisation 16 / 10 ″ | Climatisation 5/5″ |
U-320V | A/C ±8 / ±5 ″ | Climatisation 5 pouces |
U-350V | Climatisation 20 / 20 ″ | Climatisation 4/4″ |
YS-650-5X | B/C 10 / 10 ″ | B/C 4 / 4 ″ |
U-400D | Climatisation 20 / 10 ″ | Climatisation 4/4″ |
U-400 | Climatisation 20 / 10 ″ | Climatisation 4/4″ |
U-700 | A/C ±10 / ±10 ″ | Climatisation ±2 ″ |
U-900 | Climatisation 8/8″ | Climatisation 4/4″ |
Ce sont des valeurs angulaires. Leur conversion en tolérance millimétrique n'est pas directe, car l'erreur observée dépend de la distance entre l'élément et le centre de rotation. Une erreur de 10 secondes d'arc correspond approximativement à 0,005 mm pour un rayon de 100 mm et à 0,024 mm pour un rayon de 500 mm. Même machine, conséquences très différentes.
Les paramètres publiés sont susceptibles d'être modifiés. Veuillez demander la fiche technique à jour avant de soumettre votre devis.
L'appariement des pièces varie également considérablement selon les secteurs — voir notre analyse. Quels secteurs utilisent des centres d'usinage verticaux ?.
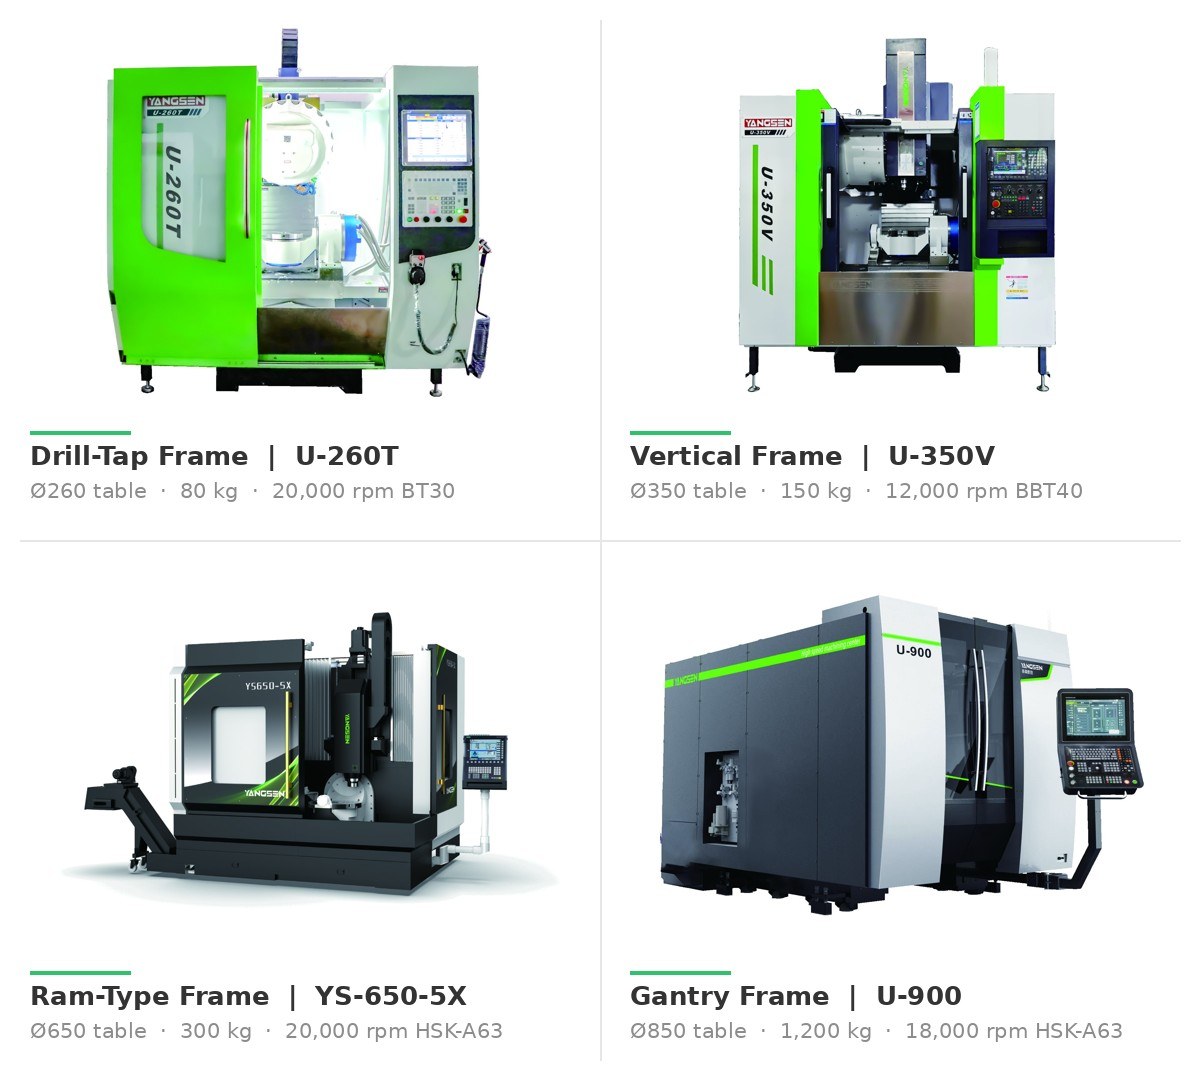
Bâti de perçage-taraudage — U-260T → petit bloc aluminium 3C et visserie, production en grande série. BT30 à 20 000 tr/min, plateau rotatif à 250 tr/min. Le temps de cycle est primordial. Inutile de surdimensionner : un plateau plus grand augmente la masse en rotation et ralentit la cadence.
Châssis vertical — U-320V / U-350V → pièces mécatroniques de précision et acier inoxydable. Quasi identiques : même gabarit, même broche de 11 kW / 47 Nm, même encombrement, même diamètre de rotation de 500 mm. Seules le diamètre du disque (Ø 320 mm contre Ø 350 mm) et la capacité (120 kg contre 150 kg) diffèrent. Pesez donc votre équipement : en dessous de 120 kg, les deux modèles conviennent ; au-delà, optez pour le U-350V.
Le bâti à piston YS-650-5X permet d'accéder aux structures d'aéronefs et de drones. Il permet à la broche d'atteindre des cavités profondes et des géométries complexes sans dépassement excessif, et offre les vitesses de déplacement rapide les plus élevées de sa catégorie (36/36/36 m/min). Notez que son axe d'inclinaison est désigné B, et non A.
Bâti à pont — U-400D → noyaux de moules, électrodes en graphite, cycles de finition longs. Spécialiste de la rigidité : course X de 1 050 mm, broche de 30 kW et inclinaison de -20° à ±110° permettant d’atteindre un angle de dépouille négatif sans réajustement. Yangsen annonce une rigidité de son axe Z supérieure d’environ 30 % à celle des modèles comparables. Usinage de graphite ? Précisez le pack graphite et le système de captation des brouillards lors de votre commande.
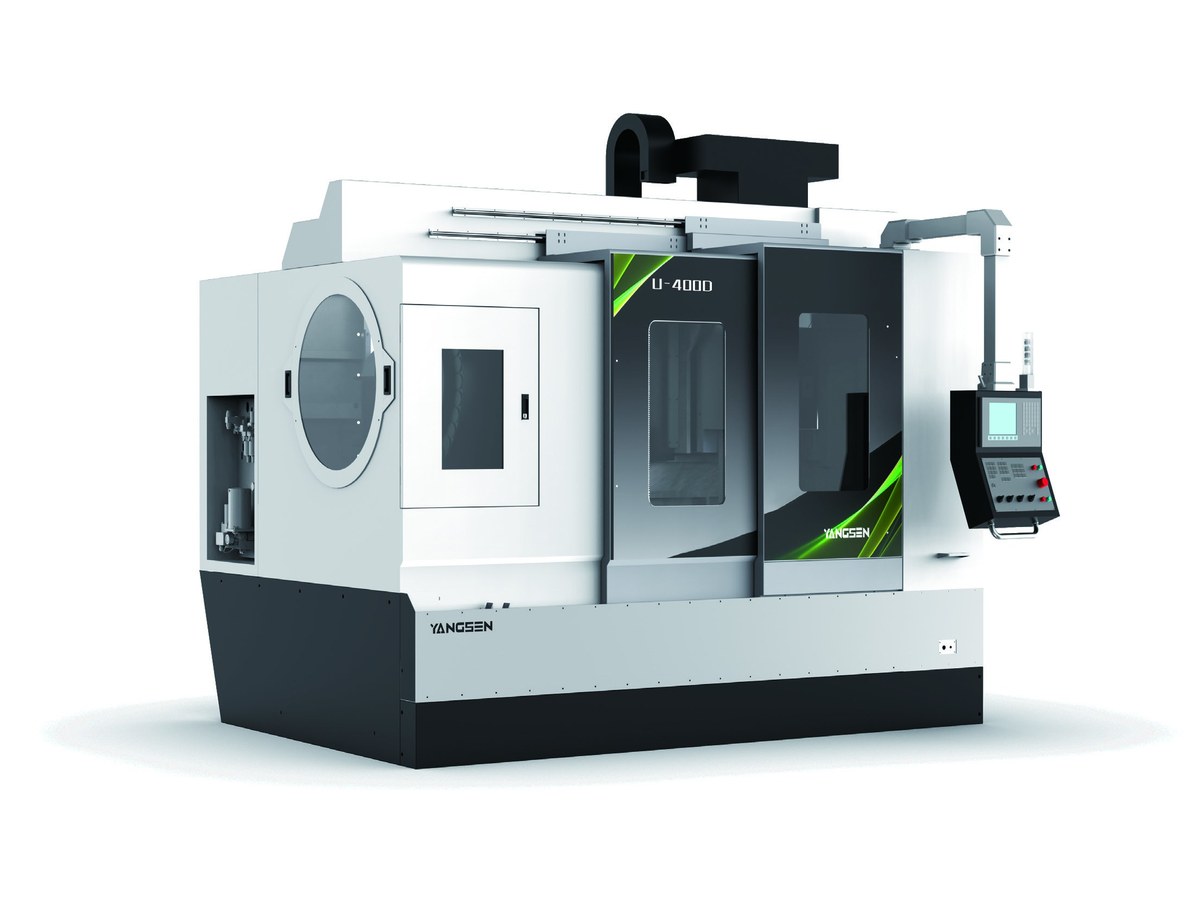
Châssis de portique — U-400 / U-700 → prototypes, articulations, composants de robot humanoïde. Traverse, selle et vérin, faible masse mobile. Détail important : la table de rotation est fixée directement à la base du pont, ce qui découple sa précision de rotation des axes linéaires. U-400 L'option compacte est l'U-700 ; elle atteint un diamètre de rotation de 850 mm et une charge maximale de 350 kg. Yangsen cite parmi ses applications les articulations dorsales de la main et les sections de tête des robots humanoïdes.
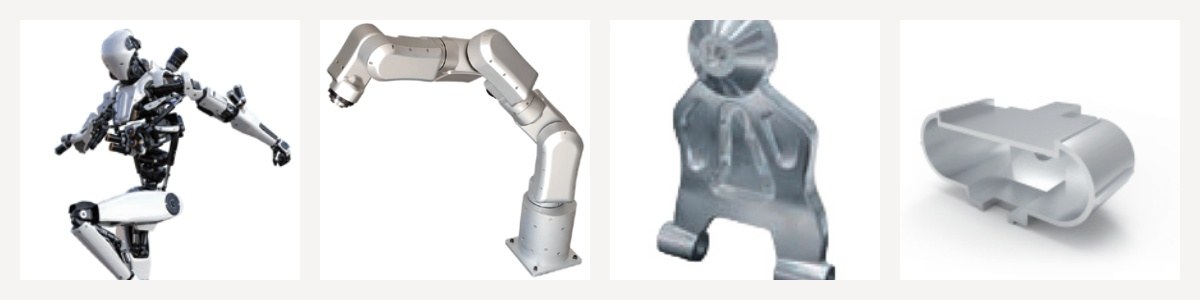
Portique de manutention — U-900 → blocs-moteurs, turbines et disques aubagés monoblocs. Rien d'autre, en réalité. La seule machine de cette gamme capable d'accepter une pièce moulée vraiment lourde et de l'incliner sur ±120°.
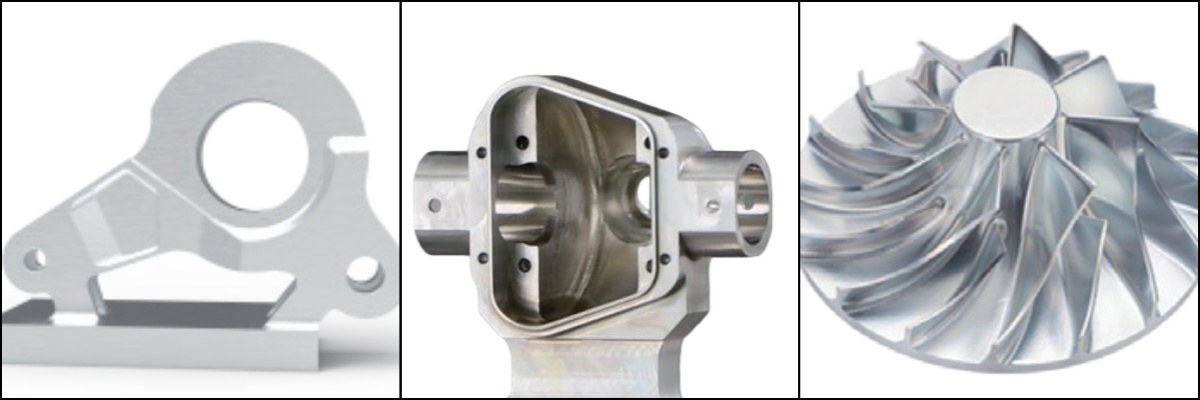
L'interface se déploie en trois étapes et s'adapte au matériau.
Commandes : Huazhong (HNC), Syntec, Siemens, Heidenhain, FANUC, par modèle. Privilégiez les marques connues de vos programmeurs et prises en charge par votre réseau de maintenance local ; changer de marque en cours de production engendre des coûts non mentionnés sur le devis.
La disponibilité varie selon le modèle, veuillez donc vérifier avant d'établir votre budget.
Avant de regarder le chiffre, examinez ce qui garantit la précision : une construction de colonnes en chevrons pour une symétrie thermique optimale, des glissières à grande portée, des pièces moulées renforcées aux points sujets à la déformation et des axes rotatifs à entraînement direct qui éliminent le jeu de la vis sans fin au lieu de le compenser par logiciel.
Ensuite, deux choses à prendre en compte lorsque vous comparez des devis.
Comparons ce qui est comparable. Le tableau C présente les valeurs angulaires, en secondes d'arc. Certains concurrents indiquent la précision de positionnement linéaire en millimètres dans le même tableau. Unité de mesure différente.
Une fiche technique est une affirmation, pas une preuve. Demandez comment elle sera démontrée : le test à la barre de billes est la norme pour vérifier l’interpolation circulaire et la perpendicularité. Yangsen propose également des audits d’usine à distance en réalité virtuelle ; vous pouvez ainsi assister aux tests de votre machine sans avoir à vous déplacer. La solution de vérification préalable la plus économique.
« Une table plus grande est un choix plus sûr. » La masse en rotation est proportionnelle à la taille de la table. Comparez l'U-260T (jusqu'à 250 tr/min) à l'U-900 (60/70 tr/min). Pour les petites pièces nécessitant de nombreux mouvements d'inclinaison, la machine plus grande est tout simplement plus lente – et elle vous a coûté plus cher.
« Achetez une machine 5 axes et vous pourrez fabriquer des pièces complexes. » La machine ne représente que la moitié du travail. Le reste, et c’est généralement le principal goulot d’étranglement la première année, est une stratégie FAO adaptée, un post-processeur approprié et un opérateur maîtrisant le contrôle des axes d’outil. Prévoyez un budget pour les logiciels et la formation dès maintenant, et non dix-huit mois plus tard.
Q : Tourillon ou table-table — quelle est la différence ?
A : Un tourillon supporte l'axe d'inclinaison entre deux paliers, le plateau rotatif étant logé dans le berceau. Une conception à double plateau superpose un plateau rotatif à un plateau inclinable séparé. Le tourillon offre une rigidité supérieure à dimensions égales, ce qui explique sa prédominance pour les pièces de petite et moyenne taille.
Q : Quel est le poids maximal que ces machines peuvent supporter pour une pièce ?
A : De 80 kg à 1 200 kg selon le modèle, fixation comprise. Sur les modèles U-400 et U-400D, la capacité est indiquée séparément pour les orientations horizontale et verticale, car la répartition de la charge varie selon l’inclinaison du tourillon.
Q : Un système à 5 axes simultanés, ou 3+2 suffisent-ils ?
A : Pour une grande partie des travaux de production, la commande 3+2 est suffisante et plus facile à programmer et à mettre en œuvre. La commande simultanée est particulièrement avantageuse sur les surfaces continues de forme libre — roues, disques aubagés monoblocs, pales de turbine.
Q : BT30, BT40 ou HSK-A63 ?
A : Choisissez la fraise en fonction du matériau et de la profondeur de coupe, et non du budget. BT30 pour l'aluminium de petite taille à haut régime. BBT40 pour l'aluminium et l'acier. HSK-A63 pour le titane, l'acier à outils et la finition en profondeur.
Q : Comment obtenir une recommandation pour ma propre pièce ?
A : Veuillez nous communiquer quatre éléments : le matériau, les dimensions globales, la tolérance requise et le volume annuel prévu. Un dessin ou un fichier STEP facilitera le traitement de votre demande.
Ces quatre chiffres permettent de réduire huit machines à une ou deux avant même que la vitesse de broche et la marque de la commande numérique n'entrent en ligne de compte — et ils vous empêchent d'acheter une machine qui semble parfaite sur le papier mais qui ne sera pas capable de produire la pièce que vous souhaitez.
Demandez ensuite trois choses : la fiche technique des modèles présélectionnés, un audit à distance de l’usine de réalité virtuelle et une recommandation de modèle basée sur votre dessin.
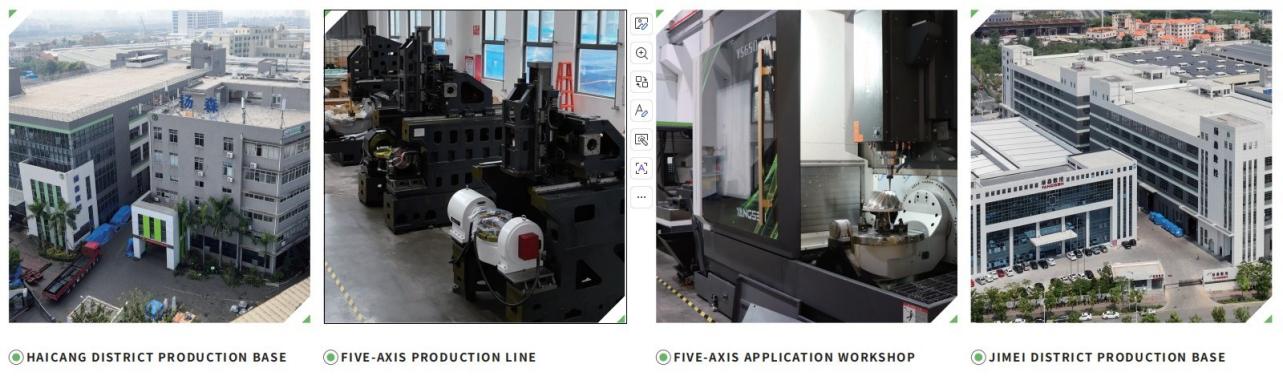
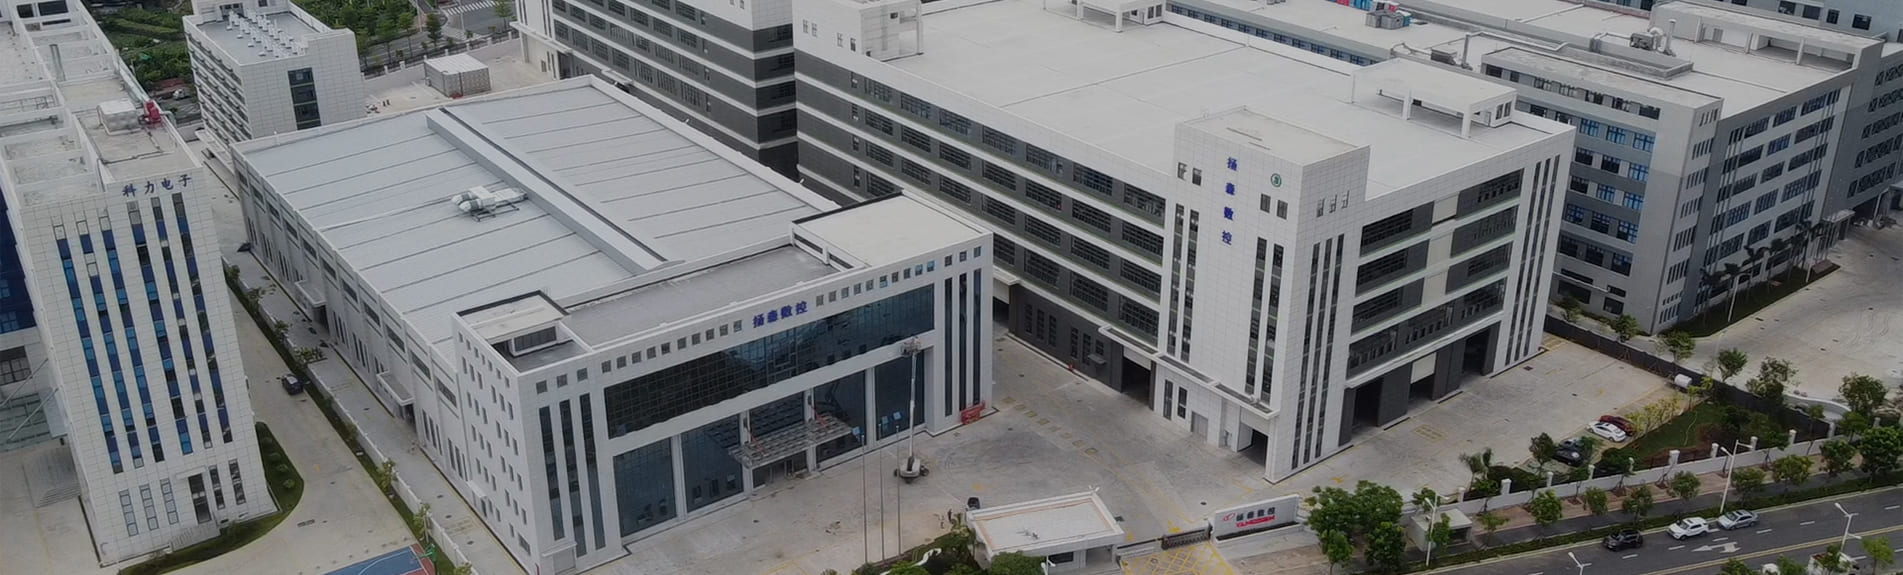
Ligne de production à cinq axes et atelier d'application, bases des districts de Haicang et Jimei.
Envoyez-nous la pièce. Nous vous indiquerons à laquelle des huit elle correspond — et nous vous préciserons si la réponse est aucune.
Contactez CNC Yangsen pour trouver la solution d'usinage CNC adaptée à vos besoins de production.