Chaque réajustement sur une pièce complexe engendre des pertes de temps, de précision et de marge. Si votre atelier a encore besoin de trois ou quatre montages pour usiner chaque face d'une pièce, vous en subissez déjà les conséquences : cycles plus longs, risques accrus de désalignement et retards dans l'exécution.
Un centre d'usinage 5 axes est conçu pour remédier à ce problème : un seul réglage, une meilleure régularité, moins de retouches. Cependant, toutes les machines 5 axes ne conviennent pas à tous les ateliers ; choisir une architecture inadaptée, c'est soit payer pour des fonctionnalités inutiles, soit ne pas obtenir les pièces essentielles.
Six facteurs déterminent si un centre d'usinage 5 axes rentabilise son prix dans votre atelier :
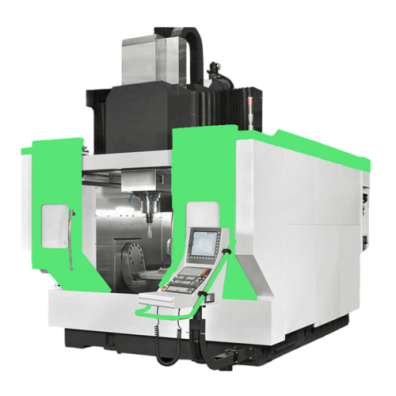
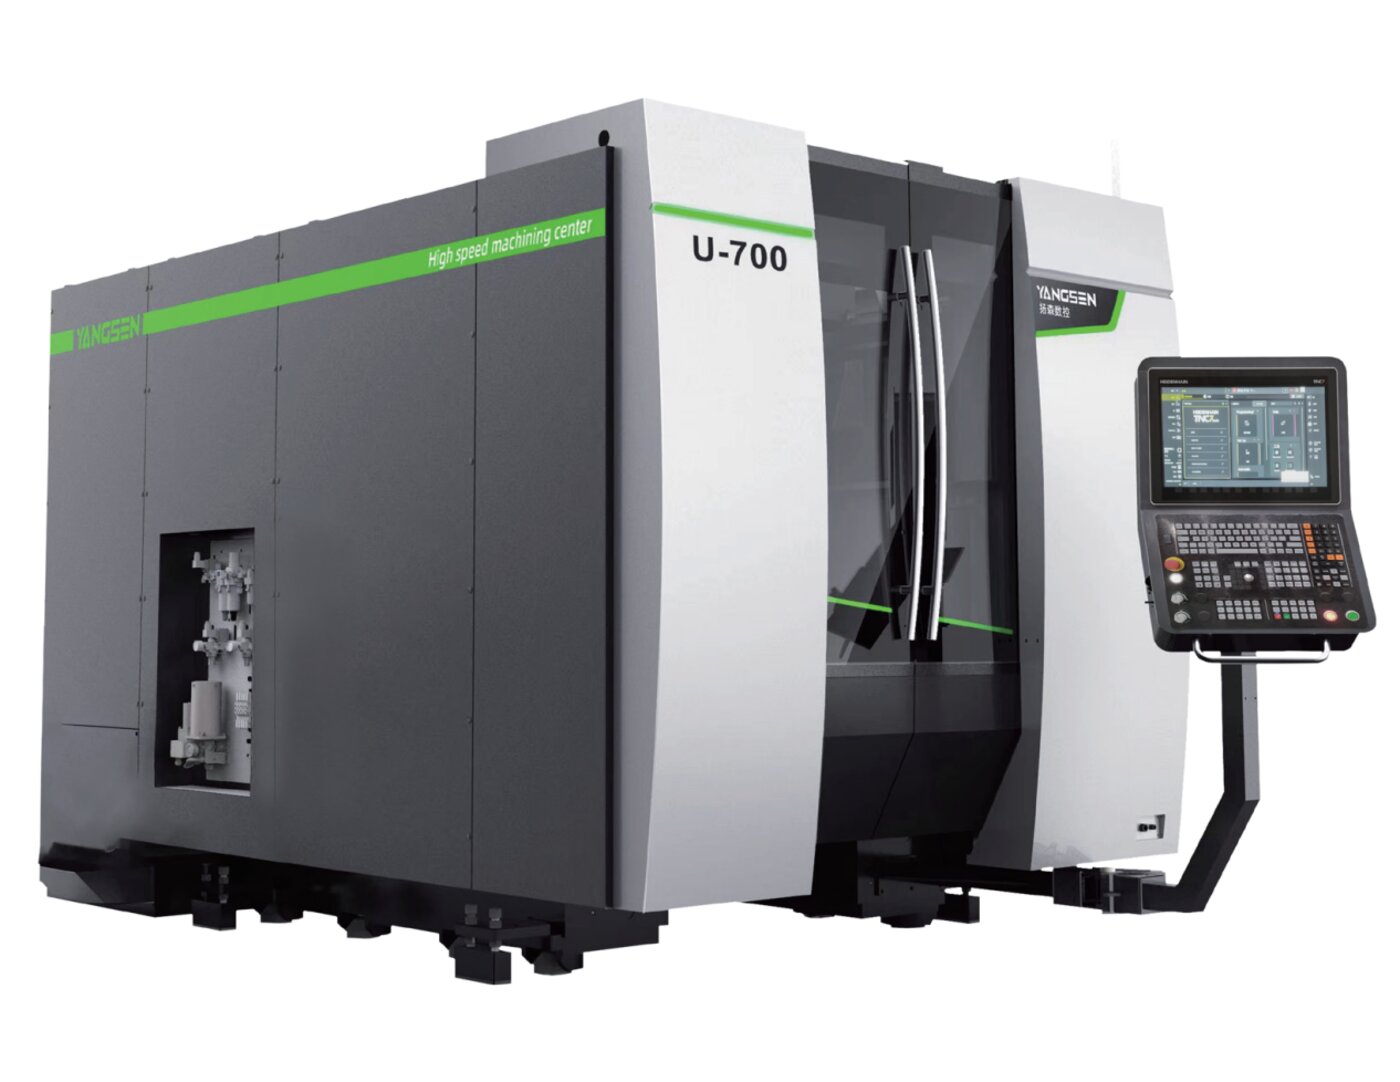
C’est dans cette catégorie que se situe la majeure partie de notre gamme : les bâtiments à portique fixe, à colonnes mobiles et à double colonne s’articulent autour d’une structure de pont qui enjambe la pièce au lieu de la recouvrir.
Idéal pour : Pièces volumineuses ou lourdes — grands socles de moules, pièces structurelles, grands boîtiers — tout ce qui est trop grand ou trop lourd pour tourner sur une table rotative.
Le compromis réside dans l'encombrement et le coût : vous payez pour une machine plus grande et son installation, que chaque tâche nécessite ou non cette capacité. Si vos pièces atteignent les limites d'une table standard, notre centres d'usinage de type portique sont par où commencer à chercher.
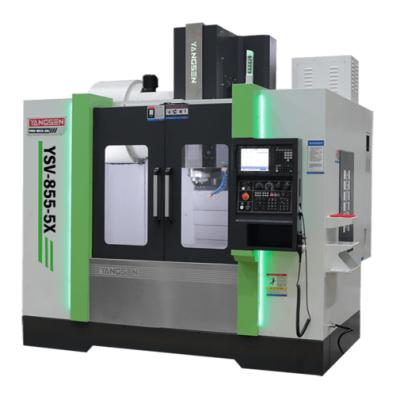
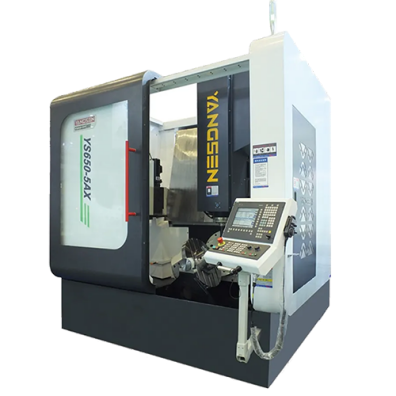
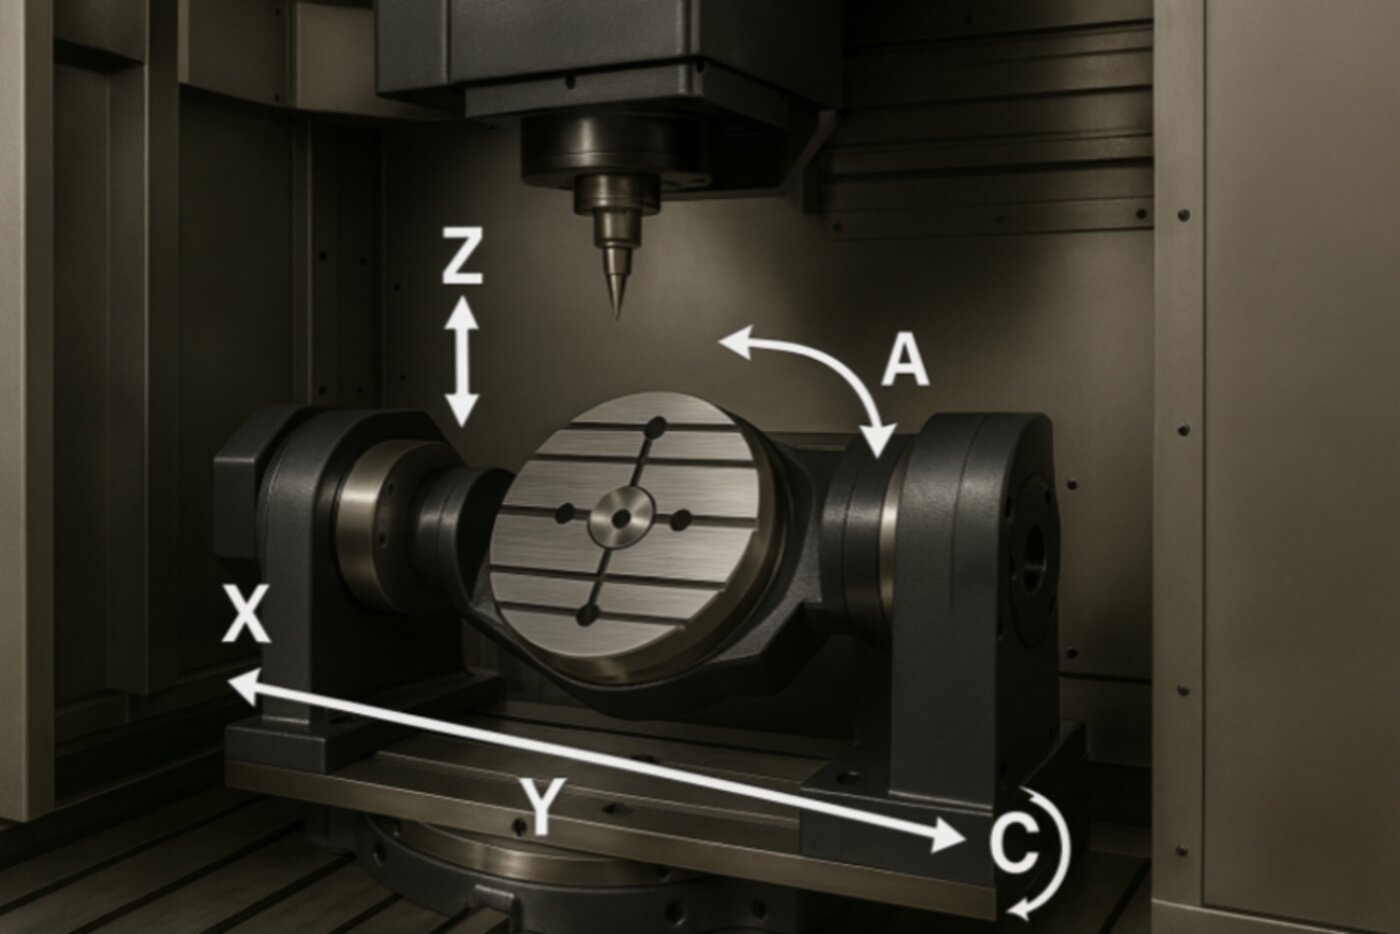
Au lieu de déplacer un pont autour de la partie, notre centres d'usinage à table à tourillon La pièce peut être mise en rotation sur une table rotative à tourillon ou à entraînement direct sous une broche fixe ; on privilégie la vitesse, la rigidité et un encombrement réduit au détriment de la taille maximale de la pièce. Le choix de la solution dépend de votre application.
|
|
|
|
Modèle | YSU-800-5X | YSV-855-5X | YS650-5AX |
Table rotative | double entraînement Ø850 mm | Moteur à entraînement direct Φ650mm (moteur DD) | Φ650mm |
Broche | HSK-A63, 18 000 tr/min | BBT-40, 10 000 tr/min | HSK-A63, 18 000 tr/min |
Charger | 1 000 kg | 800 kg | 200 kg |
Idéal pour | Pièces de taille moyenne plus lourdes nécessitant une configuration rigide et résistante aux charges élevées — composants structurels, inserts de moule de grande taille | Pièces médicales et moules de précision nécessitant un indexage rapide et à faible jeu | Production à forte mixité et faible volume — composants de moules de précision, gravure et fraisage |
Avant de demander un devis, assurez-vous que votre pièce corresponde au modèle ci-dessus : une taille de table incorrecte vous coûtera soit de la capacité, soit un budget que vous n’auriez pas dû dépenser.
Ici, la tête de broche s'incline sur deux axes rotatifs tandis que la table reste fixe ; un système courant sur les machines conçues pour des pièces très grandes et très lourdes, où la rotation de la table n'est pas envisageable. Ce système ne fait pas partie de notre gamme actuelle, mais il est utile de le connaître si vous comparez les offres de différents fournisseurs.
Un système hybride qui répartit la rotation entre un axe de tête et un axe de table, offrant un équilibre optimal entre rigidité et portée sur les machines de taille moyenne. Ce type de système ne fait pas partie de notre gamme actuelle ; la plupart des ateliers optent plutôt pour des tables à portique ou à tourillon comme les nôtres.
Toutes les opérations d'usinage 5 axes ne nécessitent pas l'utilisation simultanée des cinq axes. Deux modes différents permettent de gérer des tâches très distinctes ; savoir lequel est adapté à vos pièces peut vous faire économiser de l'argent sur la machine et la programmation.
Le positionnement 3+2 (également appelé usinage indexé 5 axes) verrouille les axes de rotation après chaque déplacement, puis effectue l'usinage selon des trajectoires d'outil 3 axes standard à partir de ce nouvel angle. L'usinage simultané 5 axes maintient les cinq axes en mouvement simultané, modifiant continuellement l'angle de l'outil pendant la coupe.
| Positionnement 3+2 | 5 axes simultanés |
Comment ça coupe | Les axes rotatifs se verrouillent, puis une trajectoire d'outil à 3 axes est exécutée. | Les 5 axes se déplacent simultanément et en continu. |
Idéal pour | Plusieurs faces planes ou inclinées — supports, boîtiers, la plupart des cavités de moules | Surfaces courbes continues — turbines, pales, contours de moules complexes |
Programmation | Stratégies FAO 3 axes standard plus simples | Nécessite un logiciel de FAO avancé et un temps de configuration plus long. |
Impact typique sur les coûts | Diminution du temps de programmation et de planification des cycles | Niveau supérieur — programmation plus complexe, validation plus longue |
Optez pour l'usinage simultané 5 axes lorsque la géométrie de votre pièce l'exige véritablement : pour des contours continus que l'usinage 3+2 axes ne peut tout simplement pas réaliser en une seule passe d'outil. Dans tous les autres cas, l'usinage indexé 3+2 axes est plus économique. Tous les modèles de notre gamme, qu'il s'agisse de machines à portique ou à table rotative, fonctionnent dans les deux modes ; le choix dépend de votre pièce, et non de la machine.
La qualité de la base est primordiale. Privilégiez les bâtis en fonte ayant subi un traitement de relaxation des contraintes (recuit ou vieillissement par vibration, par exemple) avant l'usinage final. Une pièce moulée qui omet cette étape peut se déformer lentement sous l'effet des contraintes de coupe pendant des années, compromettant ainsi l'ensemble de la structure.
Le type d'entraînement de l'axe rotatif influe sur l'usure à long terme. Les plateaux rotatifs à entraînement direct (moteur couple) éliminent les engrenages et les vis sans fin qui accumulent du jeu au fil des années d'indexage, contrairement aux conceptions à engrenages mécaniques.
La protection et le service après-vente complètent le reste. Les glissières étanches empêchent les copeaux et le liquide de refroidissement de pénétrer dans les pièces mobiles, mais aucune conception, aussi bonne soit-elle, ne saurait compenser un fournisseur incapable d'assurer le service après-vente de ce qu'il vous a vendu.
Une machine 5 axes performante coûte plus cher à l'achat qu'une fraiseuse 3 axes de base. Voici ce que cet écart de prix vous apporte.
Chaque réusinage représente une opportunité d'introduire des erreurs d'alignement. Usiner davantage de faces en une seule opération réduit les risques de non-conformité et, par conséquent, le nombre de pièces mises au rebut qui grignotent votre marge.
Les pièces qui nécessitaient auparavant trois ou quatre opérations sur différentes machines peuvent souvent être réalisées de bout en bout en une seule configuration, réduisant ainsi le temps d'attente entre les opérations ainsi que le temps de cycle lui-même.
Les pièces complexes à multiples faces, celles qui offrent les meilleures marges, sont précisément le genre de commandes qu'un atelier 3 axes doit refuser ou sous-traiter. Une machine 5 axes adaptée vous permet d'établir vous-même les devis.
Une machine qui réduit les déchets, diminue le coût de la main-d'œuvre par pièce et vous permet de soumissionner pour des travaux mieux rémunérés rentabilise son prix plus rapidement que ne le suggère son prix d'achat ; l'erreur consiste à comparer les machines uniquement sur la base de leur prix d'achat.
Mythe n° 1 : « L’usinage 5 axes est réservé à l’aérospatiale. »
Réalité: Le secteur aérospatial a popularisé le travail simultané sur 5 axes, mais les ateliers de moules et matrices, les fabricants de dispositifs médicaux et les ateliers d'usinage en général utilisent désormais le 5 axes pour la même raison : moins de réglages sur les pièces complexes.
Mythe n° 2 : « Plus d’axes signifie toujours une meilleure machine. »
Réalité: Une machine 5 axes inactive sur des opérations 3 axes ne rentabilise pas son prix. Le nombre d'axes optimal dépend de la géométrie de votre pièce, et non du chiffre le plus élevé indiqué sur la fiche technique.
Mythe n° 3 : « La programmation 5 axes est trop complexe pour qu'un petit ou moyen atelier puisse la gérer en interne. »
Réalité: Les logiciels de FAO modernes ont comblé la majeure partie de cet écart : les post-processeurs, la simulation de collisions et les modèles de trajectoires d'outils, qui nécessitaient auparavant un programmeur spécialisé, sont désormais intégrés de façon standard aux principaux logiciels de FAO. L'apprentissage reste complexe, mais il n'est plus aussi difficile qu'auparavant.
Mythe n°4 : « Si vous possédez une machine à 5 axes, vous devriez tout faire fonctionner en mode simultané. »
Réalité: La plupart des pièces ne nécessitent pas de contournage continu sur 5 axes ; le positionnement indexé 3+2 permet de traiter les pièces à plusieurs faces, réduisant ainsi le temps de programmation et les risques. Réservez l’usinage simultané aux pièces présentant des surfaces courbes continues.
Q : Quelle est la différence entre le positionnement 3+2 et l'usinage simultané sur 5 axes ?
A : L'usinage 3+2 (indexé) verrouille les axes rotatifs après chaque mouvement et coupe avec des trajectoires d'outils standard à 3 axes ; l'usinage simultané à 5 axes maintient les cinq axes en mouvement ensemble pour couper des surfaces courbes continues.
Q : Combien coûte un centre d'usinage 5 axes ?
A : Le prix dépend de la zone de travail, de la configuration de la broche, du système de commande et du type de positionnement (simultané ou indexé uniquement). Deux machines d'apparence similaire peuvent avoir des prix très différents. Demandez un devis basé sur vos plans de pièces plutôt que de vous fier uniquement aux prix affichés.
Q : Combien de temps durent l'installation et la mise en service ?
R : Cela dépend de la taille de la machine, de l'état de vos installations (alimentation électrique, fondations, accès pour grue) et de la nécessité d'une configuration personnalisée du système de commande. Confirmez un calendrier réaliste avec votre fournisseur avant de vous engager sur une date de livraison.
Q : Quelles tolérances un centre d'usinage 5 axes peut-il respecter ?
A : Les tolérances réalisables dépendent de la machine, de l'outillage, du système de bridage et du matériau de la pièce ; il n'existe pas de valeur unique applicable à tous les cas. Demandez à votre fournisseur une procédure de contrôle qualité documentée et, si possible, un échantillon usiné sur votre pièce plutôt que de vous fier uniquement à la fiche technique.
Q : Un centre d'usinage 5 axes peut-il encore effectuer des travaux standard 3 axes ?
R : Oui. Le verrouillage des axes rotatifs transforme n'importe quelle machine 5 axes en une fraiseuse 3 axes performante, évitant ainsi les temps d'arrêt entre les travaux complexes. C'est l'une des raisons pour lesquelles le coût initial plus élevé est plus facile à justifier pour les ateliers aux charges de travail variées.
Choisir le bon centre d'usinage 5 axes revient à faire correspondre quatre éléments à vos pièces réelles : l'architecture, la part de votre travail qui nécessite réellement une découpe simultanée par rapport à une découpe indexée 3+2, votre volume de production et le coût réel de la machine sur toute sa durée de vie, et pas seulement la facture.
Chaque réglage évité représente du temps, de la précision et de la marge que vous conservez — mais seulement si la machine est réellement adaptée à votre utilisation, et non pas à la plus grande valeur indiquée sur une fiche technique.
Envoyez-nous vos plans — nous vous aiderons à les adapter à la configuration adéquate, et non pas à celle que nous préférerions vendre.
Contactez CNC Yangsen pour trouver la solution d'usinage CNC adaptée à vos besoins de production.